ご相談
- 分野から探す
- 目的で探す
-
エネルギーリチウムイオン電池、太陽電池、燃料電池 等の
エネルギー領域の研究・開発に -
ニューマテリアル生体適合、リサイクル、バイオマス、合成 等の
高機能性材料領域の研究・開発に -
エレクトロニクス・実装有機エレクトロニクス、半導体パッケージ、インクジェット など
電機・電子領域の研究・開発に -
ライフサイエンス医薬、生化学、薬物動態・代謝、有機合成、培養 等の
ライフサイエンス領域の研究開発に -
環境・カーボンニュートラル省エネ、安全、環境、特殊雰囲気など
カーボンニュートラルに向けた取り組みに -
文化財文化財の観察/計測/分析/保存・修復に関する機器等
-
ウェビナー情報他社主催のウェビナーをご紹介
-
話題の装置メルマガでご紹介した内容のアーカイブ
-
オリジナルテーマカタログ(DON2)テーマや要素ごとのソリューション集
-
キャンペーン期間限定で割引やおまけがつくキャンペーンのご紹介
-
エネルギー
-
ニューマテリアル
-
エレクトロニクス・実装
-
ライフサイエンス
-
環境・カーボンニュートラル
-
文化財
-
話題の装置
【目次】
- 第1章 膜面評価の各方式と説明
- ― 1. 光学式膜面評価(反射・散乱・干渉)
- ― 2. レーザー式膜面評価(走査・三角測量)
- ― 3. 画像処理式欠陥検出(カメラ・AI)
- ― 4. 干渉計・共焦点式表面プロファイル評価
- ― 5. プローブ接触式表面評価(スタイラス方式)
- ― 6. 電気・静電容量式膜面評価
- 第2章 膜面評価の各方式の原理
- ― 1. 光学式膜面評価(反射・散乱光方式)
- ― 2. レーザー式膜面評価(レーザー走査・三角測量)
- ― 3. 画像処理式膜面評価(カメラ・AI欠陥検出)
- ― 4. 干渉計・共焦点式膜面評価(3D表面形状測定)
- ― 5. 接触式(スタイラス)膜面評価(機械式プローブ)
- ― 6. 電気・静電容量式膜面評価
- ― 7. 膜面評価技術の使い分け
- 第3章 まとめと補足
- 膜面評価に関するQ&A
- 関連製品
- おわりに
膜面評価とは、フィルムやコーティング膜の表面状態(凹凸・欠陥・粗さなど)を評価する技術です。
フィルム、塗布膜、コーティング層などの膜面品質は、製品の外観だけでなく、光学特性、電気特性、密着性、耐久性などに直結する重要な要素です。
膜厚が規格内であっても、表面凹凸や微細欠陥が存在すれば、実使用において重大な性能低下を招く可能性があります。
そのため、膜厚測定と並び、膜面評価(表面状態の定量・欠陥の検出)は品質管理における不可欠な技術となっています。
本稿では、膜面評価技術を光学式、レーザー式、画像処理式、干渉計・共焦点式、接触式、電気容量式の6つに分類し、それぞれの原理、特長、適用分野について解説します。
第1章では各方式の概要、第2章では各方式の原理、そして第3章ではまとめと補足を付記します。
なお、6方式の比較については、第2章の後に示す表1を参照してください。
第1章 膜面評価方法の各方式と説明
1. 光学式膜面評価(反射・散乱・干渉)
光学式膜面評価は、膜表面での光の反射状態や散乱特性を利用して、表面凹凸や欠陥を検出する方式です。
最も広く用いられている評価手法の一つであり、インライン検査から研究用途まで幅広く対応します。
表面が平滑であれば、反射光は一定の方向に揃いますが、凹凸や異物が存在すると光がランダムに散乱されます。
この散乱強度や分布の変化を解析することで、表面粗さや欠陥を評価します。
反射型が広く使用されていますが、透過型では、透過光を解析することで、膜面を評価します。
光学式は非接触・高速・広面積測定が可能という利点を持ち、塗工ラインやフィルム製造工程でのオンライン検査に多く採用されています。
一方で、材料の反射率や色、透明性に影響を受けるため、評価条件の最適化が重要です。
2. レーザー式膜面評価(走査・三角測量)
レーザー式膜面評価は、レーザービームを膜表面に照射し、その反射・位置変化を検出することで表面形状を計測する方式です。
レーザー三角測量法やレーザースキャン方式が代表例です。
レーザーを走査しながら表面の高さ分布を測定することで、面粗さ、うねり、微小欠陥などを高精度に可視化できます。
光学式に比べて位置分解能が高く、定量性に優れるため、精密塗工膜や機能性フィルムの評価に適しています。
一方、走査型であるため測定面積や速度に制約があり、全数インライン検査よりも、工程内モニタリングやサンプリング評価に多く用いられます。
3. 画像処理式欠陥検出(カメラ・AI)
画像処理式膜面評価は、高解像度カメラで膜面を撮像し、画像処理アルゴリズムやAIによって欠陥を検出・分類する方式です。
ピンホール、異物、ムラ、キズ、泡痕などの外観欠陥検出に優れています。
近年はディープラーニング技術の進展により、従来は識別が難しかった曖昧欠陥や低コントラスト欠陥も検出可能となっています。
人による目視検査を置き換える技術として、スマートファクトリー化を支える中核技術の一つです。
画像処理式は直感的で分かりやすい評価結果を得られる一方、定量的な凹凸高さの評価には不向きであり、形状評価には他方式との併用が一般的です。
4. 干渉計・共焦点式表面プロファイル評価
干渉計や共焦点顕微鏡を用いた方式は、膜表面の微細な凹凸をナノレベルで三次元的に測定できる高精度評価技術です。
白色干渉計では、光の位相情報から表面形状を再構成し、Ra、Rzなどの表面粗さパラメータを高再現性で算出します。
共焦点式は、焦点位置を変化させて高さ情報を取得するため、比較的急峻な形状にも対応可能です。
これらの方式は研究開発や基準評価に適しており、膜表面構造の詳細解析に多用されます。
ただし、装置コストが高く、測定範囲が限定されるため量産ラインでの使用は限定的です。
5. プローブ接触式表面評価(スタイラス方式)
スタイラス(探針)を膜表面に接触させ、凹凸をなぞることで表面形状を取得する方式です。
機械式表面粗さ計が代表例です。
接触式は測定原理が明確で、基準評価・トレーサビリティ確保に優れています。
一方で、膜を傷つける可能性があり、柔らかい塗膜や薄膜には不向きです。
そのため、現在では非接触方式の校正用途や比較評価として使用されるケースが多くなっています。
6. 電気・静電容量式膜面評価
電気的特性を利用して膜面の均一性や異常を検出する方式も存在します。
代表例として、静電容量式センサによる表面評価があります。
膜厚や密度の局所変動により静電容量が変化するため、膜ムラや欠陥検出に応用されます。
光学方式が使いにくい不透明膜や粉体コーティングなどに有効な場合がありますが、分解能や適用範囲は限定的です。
第2章 膜面評価の各方式の原理
1. 光学式膜面評価 (反射・散乱光方式)
光学式膜面評価は、膜表面での光の反射状態および散乱強度を検出することで、表面凹凸や微小欠陥を評価する方式です。
理想的に平滑な膜表面では、入射光は鏡面反射します。
一方、凹凸・異物・欠陥が存在すると、光は様々な方向に散乱します。
この散乱光の強度・分布・角度変化を解析することで、表面状態を評価します。
特に、塗工ムラ、微細凹凸、低段差欠陥の高速検出に適しています。
図1のように、光の強度・反射率・散乱量の変化から、表面凹凸や欠陥を検出します。
なお、図示していませんが、透過型では、透過光量や分布を検出して評価します。

図1 光式膜面評価の原理(模式図)
2. レーザー式膜面評価 (レーザー走査・三角測量)
レーザー式は、細く集光したレーザービームを膜表面に照射し、レーザーの指向性を利用し、その反射位置や角度変化から表面形状、特に微小な凹凸・異物を高精度に検出する方式です。
また、レーザー三角測量法では、表面の高さ変化により反射光の位置が変化するため、この変位量を検出することで、高さ分布(プロファイル)を定量的に取得できます。
表面のうねり、微小段差、スクラッチなどの形状評価に適しています。
図2のように、レーザー照射したときの、反射位置変化から、高さ変動を算出します。

図2 レーザー式膜面評価の原理(模式図)
3. 画像処理式膜面評価(カメラ・AI欠陥検出)
画像処理式は、高解像度カメラで膜面を撮像し、輝度差・色差・形状パターンの異常として欠陥を検出する方式です。
近年ではAI(ディープラーニング)を用いて、従来ルールベースでは困難だった曖昧欠陥や個体差のある欠陥も高精度に識別可能となっています。
ピンホール、異物、ムラ、泡跡などの外観評価に強みがあります。
図3のように、面全体を撮像し、輝度・色・形状の異常を画像処理で検出するので、大面積膜の欠陥検査に広く使用されます。
なお、ラインで使用されるカメラは、面で撮影するエリアカメラが主流でしたが、最近は、線で撮影するラインスキャンカメラが使用されるようになりました。
その違いについて、図7と図8に記載しましたので参考にしてください。

図3 画像処理式膜面評価の原理(模式図)

図7 画像処理式膜面評価における、エリアカメラとラインスキャンカメラ

図8 ラインカメラによる撮像イメージ
4. 干渉計・共焦点式膜面評価(3D表面形状測定)
干渉方式や共焦点方式は、光の位相情報や焦点位置を利用して、膜表面の高さをナノ〜ミクロン精度で三次元測定する方式です。
白色干渉法では、表面からの反射光と参照光の干渉状態を解析し、極めて高精度な表面プロファイルを取得できます。
共焦点方式では、高さ情報を点ごとに取得し、3Dプロファイル化を形成できます。
図4のように、光源を当てて、反射光と参照光の干渉縞を解析することで、3D表面形状を再構成します。

図4 干渉計・共焦点式膜面評価の原理(模式図)
5. 接触式(スタイラス)膜面評価(機械式プローブ)
スタイラス方式では、先端が数µm以下の探針を膜表面に接触させ、表面凹凸に沿って物理的に走査します。
探針の上下変位を測定することで、粗さや段差を高精度に評価できます。
物理的に触れて段差・粗さを測定するため、高精度ですが、膜を傷つける可能性があります。
測定原理が明確なため、基準評価・校正用途として重要です。
図5のように、探針の変位量から、表面プロファイルを算出します。

図5 接触式膜面評価の原理(模式図)
6. 電気・静電容量式膜面評価
静電容量式は、膜とセンサ電極間の静電容量変化を検出する方式です。
膜面に凹凸や密度ムラがあると、電極との距離や誘電率が局所的に変化し、容量変動として検出されます。
絶縁膜の厚み測定など、光学方式が適用しにくい条件で利用される補助的評価技術です。
図6のように、静電容量変化から、容量分布を解析して、膜面のムラや異常を検出します。

図6 電気・静電容量式膜面評価の原理(模式図)
7. 膜面評価技術の使い分け
膜面評価技術は、「凹凸を測りたいのか」「欠陥を見つけたいのか」「定量か判定か」といった目的によって最適な方式が異なります。
実際の製造現場では、膜厚測定と膜面評価を組み合わせた多角的品質管理が一般的です。
膜面評価技術は、膜厚測定と並ぶ重要な品質管理手段であり、製品価値を左右する技術分野です。
適切な方式選定と、膜厚測定との連携により、安定した高品質膜形成が実現します。
膜面評価技術の用途別の最適方式例は、表2を参照ください。
表1 膜面評価技術の方式別比較表(精度・速度・コスト・用途)
| 方式 | 精度 | 測定速度 | コスト | 主な用途 | 主な特徴 | 強み | 弱み |
|---|---|---|---|---|---|---|---|
| 光学式(透過/反射) | 中〜高 | 高速(ライン対応◎) | 低〜中 | 異物、傷、膜厚ムラ | シンプル構成・高速透明膜に強い | 高速・安価・ライン適性 | 透明度や反射率に依存、微細凹凸に弱い |
| レーザー式(スポット/ライン) | 高 | 中~高速 | 中〜高 | 微小凹凸、異物、段差 | 指向性が高く微細欠陥に強い | 微小欠陥に強く、安定測定 | 点測定が多く面カバーは工夫が必要 |
| 画像処理(カメラ)式 | 中 | 高速(面検査◎) | 中 | 外観欠陥(傷・異物・汚れ) | 面全体を一括検査 | AI活用しやすい | 照明条件に大きく依存、膜の光学特性に影響 |
| 干渉式(白色/レーザー) | 非常に高い(nmレベル) | 低〜中 | 高 | 膜厚測定、微細段差、光学膜 | 光学膜や高機能膜で必須 | 膜厚・段差の最高精度測定 | 振動・環境光に弱い、コスト高 |
| 共焦点方式 | 高(μm〜nm) | 低〜中 | 高 | 3D形状、粗さ、段差 | 点測定で高精度3D | 高精度3Dプロファイル | 速度が遅く、ライン検査には不向き |
| 接触式(スタイラス) | 非常に高い | 低 | 中 | 粗さ、段差、基準測定 | 最高精度、非接触ではない | 基準測定として信頼性が高い | 膜を傷つける可能性、速度が遅い |
| 静電容量式 | 中 | 中〜高速 | 低〜中 | 絶縁膜厚、距離測定 | 電極と膜の距離変化を容量で測定 | シンプル・高速絶縁膜向け | 導電膜や湿度の影響を受けやすい |
表2 膜面評価技術の用途別の最適方式例
| 用途 | 推奨方式 |
|---|---|
| 高速ラインでの外観検査 | 画像処理式、光学式 |
| 微小凹凸・異物検出 | レーザー式、共焦点 |
| 膜厚の高精度測定 | 干渉式、静電容量式 |
| 粗さ・段差の基準測定 | 接触式、共焦点 |
| 光学膜(AR/IR/偏光膜など) | 干渉式、共焦点 |
第3章 まとめと補足
1. 使用上の注意・課題
膜面評価は、光学式・レーザー式・画像処理式・干渉式・共焦点・静電容量式など多様な方式があり、それぞれに特有の注意点があります。
まず共通するポイントは「膜の光学特性・表面状態・ライン環境の影響を強く受ける」という点です。
透明膜・半透明膜では反射光が弱く、ノイズが増える可能性があるため、照明角度や偏光フィルタの調整が必須となります。
光沢膜では、ハレーションが発生しやすいため、画像処理式では特に照明設計が重要です。
微小な振動が干渉式・共焦点式の精度を大きく低下させることがあり、防振台やライン側の振動対策が必要となります。
膜の揺れ・蛇行が測定誤差を生むので、ロール to ロールラインでは膜張力制御が不可欠です。
また、温湿度変化が静電容量式の測定値に影響するため、校正頻度を高める必要があります。
膜面評価は「異物・傷・凹凸・膜厚ムラ」など多様な欠陥を対象とするため、単一方式では全てをカバーできないことも重要な注意点となります。
2. 実際のフィルム製造ラインへの適用
フィルム製造ライン(ロール to ロール)は高速で膜が流れるため、「高速・非接触・安定性」が最重要、となります。
- ライン適性が高い方式
- ― 画像処理式:面全体を高速で検査できる
- ― 光学式(透過/反射):シンプルで高速
- ― 静電容量式:膜厚モニタリングに適する
- ライン適性が低い方式
- ― 干渉式・共焦点式:振動に弱く、速度が遅い
- ― 接触式:膜を傷つけるためラインには不向き
- ライン導入時の実務的な注意
- ― 膜の蛇行対策:蛇行すると測定位置がずれるため対策要
- ― 膜の揺れ対策:エアフロートや吸引で安定化
- ― 照明の安定化:LEDの温度管理が重要
- ― AI判定の導入:欠陥の分類精度向上に有効
- ― データ連携:MES/品質管理システムとの統合が必須
実際には、光学式+画像処理式の組合せが主流で、高機能膜では干渉式をオフライン測定に使うケースが多いです。
3. 今後の技術動向
膜面評価技術は、以下の方向で急速に進化しています。
- AI・ディープラーニングによる欠陥判定の高度化
- ― 従来の閾値判定では難しかった「微妙な欠陥」を識別
- ― 欠陥の分類(異物・傷・ジェル・ピンホールなど)が自動化
- ― ライン速度が上がっても誤検出率を抑制
- マルチモーダル計測(複数方式の統合)
- ― 画像処理+レーザー、光学式+静電容量式、干渉式+共焦点など、複数方式を組合せて欠陥の見逃しを防ぐ方向
- 高速3D計測の実用化
- ― ラインスキャン型共焦点、高速白色干渉計、3Dカメラ(位相シフト方式)などにより、従来はオフラインだった3D形状測定がライン上で可能になりつつある
- デジタルツイン・品質予測
- ― 膜面データをリアルタイムでクラウドに蓄積
- ― 欠陥発生の予兆をAIが検知
- ― 製膜条件(温度・張力・押出量)を自動補正する仕組みが進展
- 光源・センサの高性能化
- ― 高演色LED・偏光照明、高速CMOSカメラ、高感度受光素子(SPAD等)などより、従来検出が難しかった微小欠陥の可視化が進むと予想される
【まとめ】
膜面評価技術は、フィルム製造の品質を左右する重要な要素であり、方式ごとに特性・課題・適用範囲が大きく異なります。
製造ラインでは高速性と安定性が求められるため、光学式・画像処理式・静電容量式が中心となり、高精度測定は干渉式・共焦点式が補完する形が一般的です。
今後は AI判定・高速3D計測・マルチモーダル化などが進み、膜面評価はより高度で自動化された品質管理へと進化していくものと考えます。
執筆者:ホサナ技研 小川 正太郎
膜面評価に関するQ&A
Q1. 膜面評価にはどのような種類がありますか。
A1. 膜面評価には、光学式、レーザー式、画像処理式、干渉計・共焦点式、接触式、電気容量式の6つの方式があります。
それぞれ、光の反射・散乱、レーザー変位、画像解析、干渉計測など異なる原理を利用して、膜表面の凹凸や欠陥を評価します。
各方式の詳細な説明は[第1章 膜面評価方法の各方式と説明]、
測定原理は[第2章 膜面評価の各方式の原理]に記載しています。
Q2. 膜面評価と膜厚測定の違いを教えてください。
A2. 膜面評価と膜厚測定の違いは、評価対象です。
・膜厚測定:膜の「厚さ(厚み)」を測定
・膜面評価:膜の「表面状態(凹凸・欠陥・粗さなど)」を評価
膜厚が規格内であっても、表面に傷や異物、ムラがある場合、製品性能に大きな影響を与えるため、実際の品質管理では「膜厚測定」と「膜面評価」を組み合わせて実施することが重要です。
膜厚測定の方式や測定原理については、こちらの記事で詳しく解説しています。
フィルム膜厚測定とは|測定方法・種類・原理と方式選定のポイントを解説
Q3. 膜面評価と表面粗さ測定の違いを教えてください。
A3. 膜面評価は「広い範囲の表面品質評価」、表面粗さ測定は「凹凸の数値評価」に重点があります。
・膜面評価
・欠陥(ピンホール・異物・キズなど)の検出
・外観検査や品質判定
・面全体の状態把握
・表面粗さ測定
・Ra、Rzなどの数値で凹凸を定量評価
・微細な表面形状を高精度に測定
そのため、外観不良の検出は膜面評価、精密な凹凸評価は表面粗さ測定と使い分けるのが一般的です。
Q4. 膜面評価で検出できる欠陥は何ですか。
A4. 膜面評価では、異物、傷、ムラなどを検出できます。
検出できる主な欠陥・不良
・ピンホール(微小な穴)
・異物(コンタミ、粒子)
・キズ(スクラッチ)
・ムラ(塗工ムラ、厚みムラの影響)
・泡跡(気泡跡)
・凹凸・うねり
・剥離・クラック(条件による)
これらの欠陥は、製品の外観だけでなく、光学特性・電気特性・密着性・耐久性に影響を与えるため、製造ラインでは膜面評価による早期検出が重要になります。
評価方法の選定に不安がある場合は、用途・試料条件に応じて最適な装置をご提案可能ですので、お気軽にお問い合わせください。
関連製品





おわりに
本稿では、膜面評価技術を方式別に整理し、原理と使い分けの考え方を解説しました。
各方式の特長と制約を理解し、工程や材料に適した測定法を選定することで、安定した品質管理と生産性向上、
および実際の製造現場における方式選定や品質向上の一助となれば幸いです。

公開者情報
三ツワフロンテック 広報担当は、科学技術支援商社として最新の技術や市場動向をわかりやすく解説し、皆様に役立つ情報を提供します。
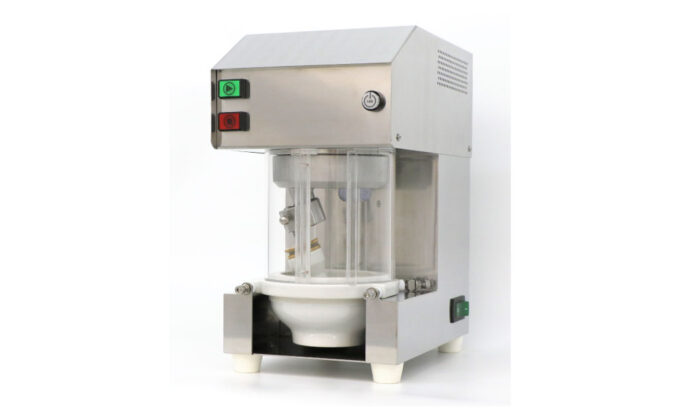
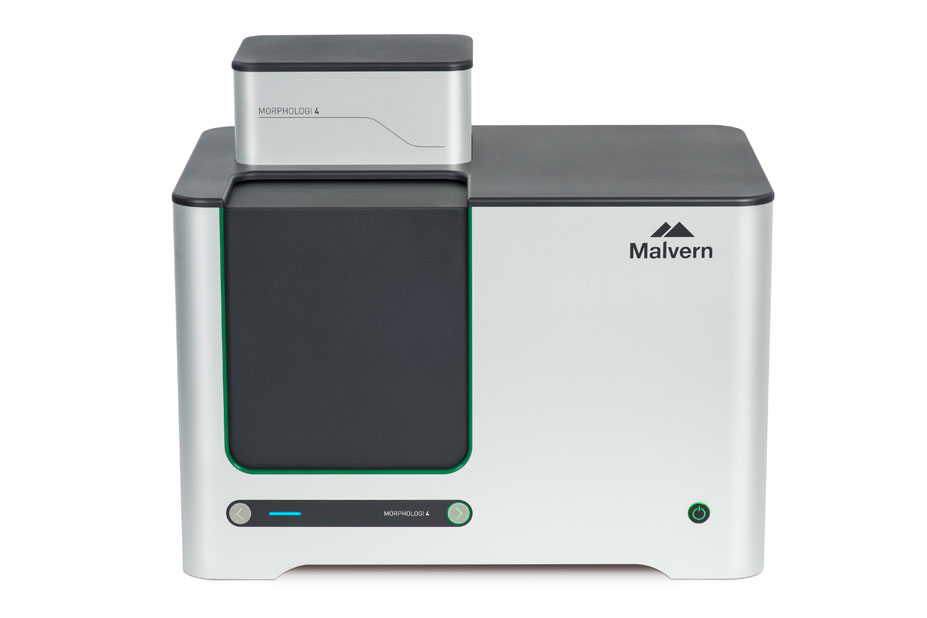
| 製品名 | モフォロギシリーズ |
 |
|
| 特徴 | 全自動で粒子径と粒子形状を測定 |
| 測定原理 | 静的自動画像分析(乾式/湿式) |
| 測定範囲 |
0.5µm – 1300µm 2.5x:8.5 µm~1300 µm(公称値) |
|
測定量 |
スライドガラス4枚分 |
|
測定時間 |
|
|
その他 |
ラマンスペクトルを用いた粒子の化学情報の取得 |
| カタログのお申込み |
※同業・競業他社様につきましては、
|
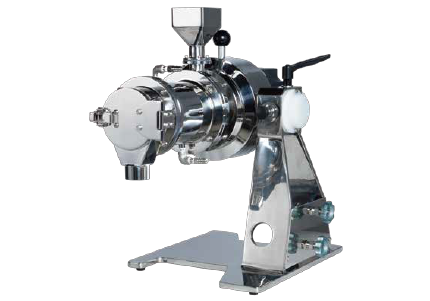
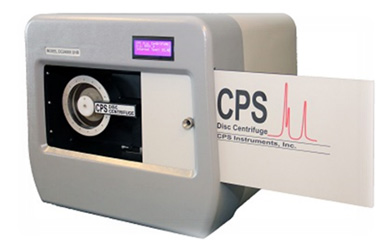
| 製品名 | CPS Disc Centrifuge |
 |
|
| 特徴 | |
| 測定原理 | ディスク遠心式 |
| 測定範囲 | 0.01~40μm (粒子密度に依存) |
| 最大遠心力 | 600~12,000 rpm (Model DC12000) 600~18,000 rpm (Model DC18000) 600~24,000 rpm (Model DC24000UHR) |
| 測定セル | ディスク式(材質:CR-39) |
| 対応濃度 | |
| 対応粘度 | |
| 測定時間 | 3~30分(測定範囲、粒子密度に依存) |
| 温度制御 | |
| 測定光源 | 発光ダイオード 405nm or 470nm選択 |
| その他 | |
| カタログのお申込み |
※同業・競業他社様につきましては、
|
| モデル名 | VSS-450-300 | RVS-210 | RSS-210-S | |
|---|---|---|---|---|
| 外観 |  |
 |
 |
|
| 特徴 | ・真空、N2、H2、ギ酸 対応 ・フラックス入り/無しのはんだに対応 ・搬送ロボット/ローダーとの組合せ『可』 ・300mm角対応 |
・大気、真空、N2、H2、ギ酸 対応 ・200mm角対応 |
・大気、真空、N2、H2、ギ酸 対応 ・200mm角対応 |
|
| 加熱プレートサイズ | WxD(mm) | 320×320 | 210×210 | 210×210 |
| 有効対象物サイズ | WxDxH(mm) | 300×300×50 | 200×200×50 | 200×200×50 |
| 最大到達温度 | 450℃ | 400℃ | 400℃ | |
| 加熱方式 | クロス配列IRヒーター (下部加熱) |
IRヒーター(下部加熱) | IRヒーター(下部加熱) | |
| 温度制御方式 | P.I.D.制御方式 | |||
| プレート上面内温度差 | 設定温度に対して±1%以内 | 設定温度に対して±1%以内 | ||
| (対象物:Φ300mmウエハ時) | (対象物:Φ200mmウエハ時) | (対象物:Φ200mmウエハ時) | ||
| 最大昇温速度 ※対象物の熱容量に因る |
150K/min. | 120K/min | 240K/min | |
| 最大降温速度 ※対象物の熱容量に因る |
90K/min(T=450℃>200℃) 60K/min(T=200℃>100℃) |
120K/min(T=400℃>200℃) — |
120K/min(T=400℃>200℃) — |
|
| チャンバー真空耐久度 | 0.1 Pa(10-3hPa) | |||
| プロセスガス供給ライン | マスフローコントローラ×1(最大流量:5nlm) | |||
| コントローラ | タッチパネルコントローラSIMATIC®TP-700 | |||
| プロファイルプログラム登録数 | 最大:50プログラム | |||
| プログラムステップ数 | 最大:50ステップ | |||
| チャンバー冷却方式 | ウォータージャケット方式 | |||
| 加熱プレート冷却方式 | 水冷/空冷(共用可) | |||
| 装置サイズ | WxDxH(mm) | 550x690x830 | 670x544x320 | 430x295x290 |
| 装置重量 | (kg) | 約105kg | 約45kg | 約22kg |
| 電源仕様 | 三相200V・40A | 三相200V・25A | 三相200V・16A | |
| ギ酸・水素還元両対応 卓上型真空はんだリフロー装置 装置オプション | ||||
| 上部IRヒーター モジュール |
標準 | ○ (電源仕様:三相200V、80A) |
— | |
| セパレート用石英ガラス板 | ○ | — | ||
| チャンバー高さ | ○(120mm) | チャンバー高さ80mm | チャンバー高さ80mm | |
| 最大到達温度 | 650℃ | 最大到達温度500℃ | ||
| 蓋付きグラファイト製円筒アダプタ | — | — | ||
| グラファイト製 プレート |
標準 | — | — | |
| PyC浸潤 | — | — | ||
| SiCコーティング | — | — | ||
| ダブルチャンバー | — | — | ||
| 石英ガラス製 チャンバー |
標準 | — | — | |
| 高真空対応 | — | — | ||
| 内蔵ギ酸還元 モジュール |
内蔵 (標準の窒素ガスMFC共用) |
○ | ||
| 内蔵 (標準の窒素ガスMFC別系統) |
○ | |||
| 外付け (標準の窒素ガスMFC別系統) |
○ | |||
| ギ酸ガス除去用ケミカルフィルター | ○ | |||
| フラックストラップフィルター | — | — | ||
| 高濃度水素ガス供給システム (安全対策オプション含む) |
○ | |||
| チャンバー蓋インターロック | (標準装備) | ○ | ||
| 追加プロセスガス供給用マスフローコントローラ | ○ (合計4系統) |
|||
| 追加熱電対 (対象物温度測定・記録用) |
○ (合計1本) |
○ (合計3本) |
||
| 湿度測定センサ (チャンバー内湿度測定・記録用) |
○ | — | ||
| 酸素濃度測定センサ (チャンバー内残留酸素濃度測定・記録用) |
○ | |||
| 3色パトライト(赤・黄・緑) | ○ | |||
| 高真空対応チャンバー10-4Pa(10-6hPa) 及びターボ分子ポンプ |
○ | |||
| 対象物持ち上げ用リフトピン | ○ | |||
| 外部機器通信用シリアル通信機能 | ○ | |||
| チャンバー蓋開閉用リモート制御機能 | ○ | |||
| 真空ポンプ (真空到達圧) |
低真空 | ○ (メンブレン式(200Pa)、耐腐食メンブレン式(200Pa)、ロータリー式(0.1Pa)、耐腐食ロータリー式(0.1Pa)、スクロール式(0.3Pa)、ドライ式(5Pa)から選択) |
||
| 高真空 | ○ ターボ分子ポンプ(10-4Pa) |
|||
| 冷却機付きチラー | 1.3kW | ○ (5.3kW or 8.7kW) |
○ (1.3kW or 2.7kW) |
○ (1.3kW or 2.7kW) |
| ユニバーサル・ヒート・エクスチェンジャー | ○ (504x714x412mm、約50kg) |
|||
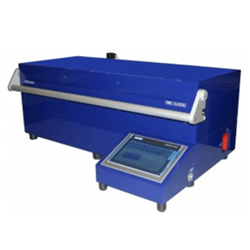
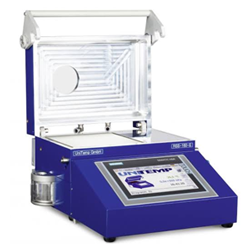
| RSO-200 | RSS-3X210-S | RSS-160-S | RSS-110-S |
 |
 |
 |
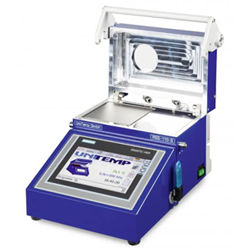 |
| ・大気、真空、N2、H2、ギ酸 対応 | |||
| 155×155×40 | 620×200×50 | 155×155×40 | 105×105×40 |
| 650℃ | 300℃ | 400℃ | |
| クロス配列IRヒーター (下部加熱) |
カートリッジヒーター(下部加熱) | ||